Поворотный стол с ЧПУ: виды, устройство и применение
Поворотный стол и делительная головка добавляют станку дополнительную ось вращения. Деталь обрабатывается с нескольких сторон за одну установку, а часть операций выполняется в непрерывном движении по 4-й или 5-й оси. Название у узлов близкое, но задачи разные: делительная головка в основном позиционирует деталь, поворотный стол может ещё и участвовать в контурной обработке. От этого зависят конструкция, привод, обратная связь и требования к жёсткости. В статье разобраны принцип работы, основные виды, способы привода, критерии выбора, проверка точности и типичные неисправности. Конкретные параметры своего станка сверяйте с руководством производителя.
- Принцип работы и назначение
- Виды: делительная головка, поворотный и наклонно-поворотный стол
- Привод, зажим и обратная связь
- Как выбрать поворотный стол
- Точность: проверка и калибровка оси
- Подключение к ЧПУ и типичные неисправности
- Заключение
Принцип работы и назначение
Поворотный стол — это планшайба или стол, установленный на корпусе с приводом. Он вращает заготовку вокруг оси, которой в базовой кинематике станка нет. На фрезерном вертикальном станке с осями X, Y, Z такая ось обычно обозначается A (вращение вокруг X) или B (вокруг Y), а на горизонтальном обрабатывающем центре чаще всего это ось B. Станок управляет ею так же, как линейной осью: система ЧПУ выдаёт задание на угол, сервопривод отрабатывает его, а датчик обратной связи подтверждает положение.
Основные задачи, ради которых узел ставят на станок:
- обработка нескольких граней детали за одну установку без перебазирования, что снижает накопление погрешностей;
- фрезерование пазов, окон и отверстий на цилиндрических поверхностях и фланцах;
- деление окружности: отверстия по диаметру, шлицы, зубчатые элементы;
- одновременная обработка по 4 или 5 осям: винтовые канавки, лопатки, сложные поверхности;
- токарные операции на фрезерном станке, если стол допускает вращение с высокой скоростью.
Принцип сервоуправления подробнее описан в материале «Что такое сервопривод»: для поворотной оси он устроен так же, как для линейной, только вместо ШВП используется редуктор или прямой привод.
Виды: делительная головка, поворотный и наклонно-поворотный стол
Чёткой границы между терминами нет, но на практике встречаются три группы изделий.
Делительная головка — компактный узел со шпинделем и патроном или планшайбой. Заготовку зажимают в патроне, как на токарном станке, часто поджимая центром задней бабки. Головку ставят на стол станка горизонтально или вертикально. Бывает ручной (с лимбом и рукояткой), с пневматическим или гидравлическим зажимом и с серводвигателем, управляемым от ЧПУ. Серводвигатель позволяет не только делить окружность, но и вести ось одновременно с линейными.
Поворотный стол — широкая планшайба с Т-образными пазами или резьбовыми отверстиями. Рассчитан на плоские и габаритные детали, приспособления и паллеты. Бывает с горизонтальной осью вращения (планшайба лежит на столе станка) и с вертикальной, когда планшайба стоит на ребре и работает как торцевая плита.
Наклонно-поворотный стол (в англоязычных каталогах — trunnion) — это две оси в одном узле: наклон вокруг одной оси и вращение планшайбы вокруг другой. Именно он превращает трёхосевой вертикальный станок в пятиосевой. Устанавливается на стол станка или встраивается в конструкцию станка с завода.
| Тип узла | Число осей | Типичное применение | Особенности |
|---|---|---|---|
| Делительная головка | 1 (иногда с поджимом задней бабкой) | Валы, втулки, фланцы небольшого размера, деление окружности | Компактная, недорогая; ограничена по размеру детали |
| Поворотный стол (4-я ось) | 1 | Корпуса, плиты, обработка нескольких сторон | Большая планшайба, высокая жёсткость, возможность паллетной загрузки |
| Наклонно-поворотный стол | 2 | Сложные поверхности, 3+2 и непрерывная 5-осевая обработка | Сложнее кинематика и калибровка, выше требования к ЧПУ |
Не путайте эти узлы с индексируемыми головками для измерительных щупов. Они тоже поворачиваются на заданные углы, но предназначены для ориентации щупа на координатно-измерительной машине, а не для вращения заготовки. Пример — приводная головка Renishaw PH10M-iQ PLUS.
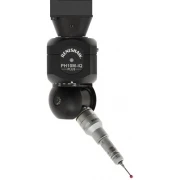
Моторизованная головка для ориентации измерительного щупа. Пример индексирующего узла, который не является поворотным столом.
Привод, зажим и обратная связь
От способа привода зависят точность, скорость поворота, ресурс и обслуживание. Основных вариантов три.
- Червячная пара. Классическое решение: серводвигатель вращает червяк, который передаёт момент на червячное колесо планшайбы. Передача самотормозящая, обеспечивает большое передаточное число и высокую жёсткость на малых скоростях. Её слабое место — износ пары и необходимость регулировки зазора.
- Роликовый кулачковый редуктор. Выходной вал с роликами взаимодействует с кулачком. Конструкция не имеет люфта и подходит для быстрых позиционирований, но обычно дороже.
- Прямой привод (DD, direct drive). Моментный двигатель встроен непосредственно в стол, редуктора нет. Нет люфта и износа передачи, скорость выше, но требуется мощное охлаждение, а требования к усилителю и датчику выше.
Двигатель для поворотной оси подбирается по моменту, инерции нагрузки и желаемому ускорению. Если подбираете замену, начните со статьи «Серводвигатель с энкодером: что нужно знать при заказе» и каталога серводвигателей.
Зажим. После позиционирования ось нужно жёстко зафиксировать, иначе при резании стол «уйдёт». Применяют гидравлический или пневматический зажим диска или колодок. При непрерывной 4-осевой обработке зажим, как правило, отключён, и ось держит привод. Сигналы зажима и разжима проходят через ПЛК станка.
Обратная связь. Положение планшайбы определяют угловым энкодером на оси либо датчиком на валу двигателя. Если датчик стоит только на двигателе, погрешность червячной пары в измерение не попадает. Если на планшайбе установлен угловой энкодер, система ЧПУ видит реальное положение стола. Общую классификацию датчиков описывает статья «Энкодеры и их разновидности», а типы интерфейсов — материал об SSI, BiSS, EnDat и Fanuc Serial. Подобрать датчики можно в разделе энкодеров.
Для 4-й оси важен выбор между абсолютным и инкрементальным датчиком: от него зависит, потребуется ли поиск нулевой точки после включения. Разница описана в статье об абсолютных и инкрементальных энкодерах.
Как выбрать поворотный стол
Выбор начинают не с каталога, а с задачи и с возможностей станка: можно ли подключить ещё одну ось и хватит ли мощности усилителя. Основные критерии сведены в таблицу.
| Критерий | Что проверить | Чем это грозит при ошибке |
|---|---|---|
| Режим работы | Только деление или непрерывная интерполяция по оси | Для контурной обработки узел с зажимной головкой и редуктором с люфтом не подойдёт |
| Нагрузка и габариты | Масса заготовки с приспособлением, момент инерции, вылет, допустимый опрокидывающий момент | Перегрузка двигателя, ускоренный износ, потеря точности |
| Станок | Размеры рабочей зоны, ход по Z, место для кабелей и подачи СОЖ | Столкновение с шпинделем, недостаток хода |
| Управление | Поддержка 4-й или 5-й оси в ЧПУ, свободный канал усилителя, интерфейс датчика | Узел нельзя подключить без доработки системы |
| Зажим | Тип (гидравлика, пневматика), давление, управляющие сигналы | Недостаточная фиксация, сложность подключения |
| Обратная связь | Тип и интерфейс датчика, разрешение, абсолютный или инкрементальный | Невозможность подключить к ЧПУ, ошибки позиционирования |
| Защита | Степень защиты от стружки и СОЖ, уплотнения | Попадание жидкости в подшипники и датчик |
Перед покупкой уточните у производителя станка, предусмотрена ли возможность подключения 4-й оси: часто нужны параметры ЧПУ, опция в системе и свободный выход усилителя. Если свободного усилителя нет, потребуется отдельный сервоусилитель и согласование с блоком питания. При этом сверяйтесь с руководством станка и ЧПУ, а не с общими рекомендациями.
Точность: проверка и калибровка оси
Погрешность поворотной оси напрямую влияет на геометрию детали: угловая ошибка превращается в линейную на радиусе обработки. Поэтому после установки, после столкновения и при плановом обслуживании её нужно проверять. Основные источники погрешностей:
- позиционирование — разница между заданным и реальным углом;
- повторяемость при подходе к одной точке с разных сторон;
- люфт передачи и реверсивная погрешность;
- смещение оси вращения относительно осей X, Y, Z, из-за которого точки привязки «плывут» при повороте;
- биение планшайбы и непараллельность поверхности стола.
Для измерения угловой точности применяют лазерные системы и специальные калибраторы: прибор устанавливают на стол и записывают отклонение угла на нескольких позициях. По результатам вносят компенсацию в таблицу ошибок системы ЧПУ. Пример такого инструмента — калибратор поворотных осей Renishaw XR20-W, который работает с лазерным интерферометром. Об этом семействе приборов можно прочитать в статье об интерферометре XL80. Если нужно проверить общую геометрию станка по круговым траекториям, пригодится ballbar QC20-W, а сравнение подходов даёт материал «QC20-W ballbar или XL80».
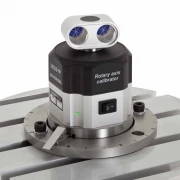
Прибор для измерения угловой точности поворотных осей и столов, применяется вместе с лазерной системой калибровки.
Если у вас нет собственного измерительного оборудования, проверку точности можно заказать как услугу: подробности на странице проверки и повышения точности станков.
Подключение к ЧПУ и типичные неисправности
Новая ось добавляется в несколько этапов: механическая установка, подключение силовых цепей и обратной связи, настройка параметров ЧПУ, подключение сигналов зажима к ПЛК, настройка нуля и референции. Часть управляющих сигналов (команды зажима и разжима, подтверждение положения, давление в магистрали) проходит через модули ввода-вывода системы, например такой, как Fanuc A03B-0815-C001. Что такое ПЛК и как он связан с логикой станка, рассказано в статье «Что такое ПЛК станка с ЧПУ».
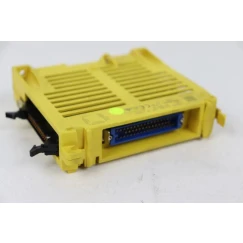
Модуль ввода-вывода принимает и выдаёт дискретные сигналы станка, в том числе управление зажимом и датчиками положения дополнительных осей.
Типичные проблемы в эксплуатации и их признаки:
- Ось не находит нуль или теряет позицию. Проверьте датчик, кабель, батарею абсолютного энкодера и параметры референции. Разбор: станок не находит ноль и потеря абсолютной позиции.
- Перегрев двигателя оси. Возможные причины: неверная нагрузка, неотпущенный зажим, износ передачи. См. причины перегрева серводвигателя.
- Шум и вибрация при вращении. Чаще всего это износ подшипников и червячной пары, а также неправильная настройка усилителя. Полезно: шум при работе осей.
- Люфт и брак по угловым размерам. Появляется с износом передачи. Для линейных осей аналогичные признаки разобраны в статье о люфте ШВП, а общий подход к диагностике — в статье об ошибках позиционирования.
- Не фиксируется или не разжимается стол. Проверяйте давление, электроклапаны, сигналы ПЛК и датчики положения зажима.
Регулярное обслуживание включает смазку по регламенту производителя, очистку от стружки, контроль уплотнений, проверку люфта и периодическую проверку точности. Периодичность и тип смазки берите из паспорта конкретного узла.
FAQ: частые вопросы
Чем делительная головка отличается от поворотного стола?
Делительная головка компактна и обычно рассчитана на валы и небольшие детали, зажимаемые в патроне. Поворотный стол имеет широкую планшайбу для габаритных деталей и приспособлений. Обе конструкции могут быть управляемыми от ЧПУ.
Чем 4-осевая обработка отличается от обработки 3+2?
В режиме 3+2 стол поворачивается и фиксируется, а резание идёт по трём линейным осям. При непрерывной 4-осевой или 5-осевой обработке поворотная ось движется одновременно с остальными и зажим не используется.
Можно ли установить поворотный стол на любой станок?
Нет. Нужны свободный канал усилителя, опция или параметры оси в системе ЧПУ, подключение датчика и сигналов зажима, а также достаточный ход и рабочая зона. Требования уточняйте по документации станка и системы управления.
Нужен ли энкодер на самой планшайбе?
Он повышает контроль реального положения, так как учитывает погрешность передачи. Если датчик стоит только на двигателе, ошибки червячной пары или редуктора ЧПУ не видит. Решение зависит от требуемой точности и конструкции узла.
Как проверить точность поворотной оси?
Угловое положение измеряют специальным калибратором вместе с лазерной системой, а круговую геометрию проверяют ballbar. По результатам вносят компенсацию в таблицу ошибок ЧПУ.
Заключение
Делительная головка проще и дешевле, поворотный стол жёстче и универсальнее, наклонно-поворотный даёт полноценную пятиосевую обработку. Выбор определяют задача, масса и размеры детали, возможности ЧПУ и усилителя, а также тип привода и обратной связи. После установки и ремонта ось нужно калибровать, иначе добавленная ось даст не выигрыш в точности, а новый источник брака.
Если нужно подобрать датчик, двигатель, усилитель или измерительное оборудование для поворотной оси, а также проверить точность уже установленного узла, обратитесь к специалистам ООО «Эффективное производство». Мы поможем определить совместимые компоненты по артикулам и схеме станка.
Связанные материалы
Читайте также