Ошибка FANUC SV0405: сбой возврата в нулевую точку
Сигнализация SV0405 на стойках FANUC (в англоязычной индикации — «SERVO ALARM: (ZERO POINT RETURN FAULT)») относится к серво-сбоям, но возникает именно в момент возврата оси в референтную (нулевую) точку. Станок после неё не считает ось «обнулённой», а значит, программы, коррекции на инструмент и рабочие смещения использовать нельзя. Ошибку часто путают с обычным недоходом до нуля, хотя причины лежат глубже: в параметрах возврата, сигнале датчика или тракте усилителя. Ниже — что означает код, какие причины встречаются чаще всего, как проверять их по порядку и когда пора менять узлы.
- Что означает SV0405 и когда она появляется
- Основные причины сбоя
- Порядок диагностики
- Параметры, которые стоит проверить
- Аппаратная часть: датчик, кабель, усилитель
- Как не получить ошибку повторно
- Заключение
Что означает SV0405 и когда она появляется
Возврат в референтную точку состоит из нескольких этапов: ось движется к конечному выключателю замедления (так называемому «dog»), снижает скорость, затем система ищет первый сигнал датчика обратной связи — нулевую метку (one-rotation signal) или ближайшую точку сетки (grid) — и фиксирует нулевую позицию. Если на каком-либо шаге система позиционирования отработала возврат неправильно, формируется SV0405.
По описанию производителя, это сбой системы управления положением: из-за неисправности в ЧПУ или в серво-тракте возврат мог пройти некорректно. Типовая рекомендация в руководстве — повторить ручной возврат в референтную точку. Если ошибка повторяется, одним сбросом уже не обойтись, и нужна диагностика.
Важно: точный смысл кода, формулировка и перечень связанных диагностических параметров зависят от серии стойки (0i, 30i/31i/32i, 16i/18i и т. д.), версии ПО и конфигурации станка. Сверяйтесь с руководством по обслуживанию именно вашей системы. Другие серво-сигнализации из того же ряда разобраны в статьях про SV0401 и SV0404, а общий принцип чтения серво-кодов — в материале про причины серво-аварий FANUC.
Основные причины сбоя
На практике причины делятся на три группы: ошибки настройки, проблемы датчика и тракта обратной связи, неисправности силовой и управляющей части. Сводная таблица поможет быстро сориентироваться.
| Группа | Вероятная причина | Как проявляется | Что проверить в первую очередь |
|---|---|---|---|
| Настройки | Слишком низкая скорость подхода к нулю или неверные параметры возврата | Ошибка стабильно повторяется на одной оси после смены параметров или ПО | Параметры скорости возврата, размер счётчика референтной точки, сдвиг сетки |
| Механика | Неисправный или смещённый упор замедления, заедание, люфт | Возврат срабатывает «через раз», положение нуля плавает | Положение и срабатывание dog, плавность хода оси, состояние ШВП |
| Датчик обратной связи | Загрязнение, повреждение, слабая нулевая метка энкодера или линейки | Сбои возврата сопровождаются сигнализациями датчика (SV036x, DS030x) | Состояние датчика, его питание и сигнал нулевой метки |
| Кабели и разъёмы | Обрыв экрана, окисление контактов, наводки на сигнальную линию | Ошибка плавающая, зависит от вибрации и движения кабеля | Целостность и заземление экрана кабеля обратной связи, фиксация разъёмов |
| Усилитель / плата | Сбой серво-тракта, неисправность интерфейса датчика на усилителе или плате оси | Ошибка не уходит после замены датчика и кабеля | Перестановка усилителя или платы с исправной оси (если конфигурация совпадает) |
Если одновременно или незадолго до SV0405 фиксировались сообщения о связи с датчиком, разбирайте их первыми: например, SV0368 и SV0364 или SV0383 и SV0385. Чаще всего именно они указывают на корень проблемы, а SV0405 — лишь следствие.
Порядок диагностики
Диагностику удобно вести от простого к сложному. Не начинайте с замены дорогих узлов: большинство случаев закрывается на первых трёх шагах.
- Зафиксируйте обстоятельства. Какая ось, после чего началось (замена датчика, ремонт, изменение параметров, удар, потеря питания), стабильна ли ошибка или плавающая. Запишите все сопутствующие сигнализации из истории аварий.
- Сбросьте ошибку и повторите ручной возврат. Выполните его на низкой, а затем на штатной скорости. Следите, как ось проходит упор замедления и срабатывает ли он вообще.
- Проверьте механику. Состояние и крепление упора замедления, срабатывание концевого выключателя, свободный ход оси без заеданий. Люфт ходового винта также влияет на повторяемость нуля — подробнее в материале про люфт ШВП и компенсацию.
- Сверьте параметры. Особенно если ошибка появилась после обновления или восстановления данных из резервной копии (см. следующий раздел).
- Проверьте тракт обратной связи. Осмотрите разъёмы на двигателе и усилителе, кабель по трассе, заземление экранов. Если датчик внешний (линейка), проверьте его чистоту и зазор считывающей головки.
- Локализуйте узел. Поменяйте местами одинаковые усилители или кабели двух осей (если модели совпадают) и посмотрите, «переедет» ли ошибка вместе с узлом. Это самый быстрый способ отличить отказ датчика или кабеля от отказа усилителя и платы управления.
Как отличить сбой управляющей части от силовой: при проблеме платы оси или самой стойки обычно страдает не одна ось и ошибки носят «хаотичный» характер, часто с общими сообщениями о связи по шине FSSB. Отказ силовой части и усилителя чаще сопровождается сигнализациями по току, перегреву и напряжению звена постоянного тока. Общая логика для всех типов отказов описана в статье про диагностику серво-системы ЧПУ.
Параметры, которые стоит проверить
Ниже — группы параметров, влияющих на возврат в референтную точку. Номера приведены для распространённых серий FANUC; в вашей системе они могут отличаться, поэтому уточняйте по руководству по параметрам станка.
| Параметр (обычно) | Что определяет | На что обратить внимание |
|---|---|---|
| 1005 (ZRN, DLZ) | Требование возврата в ноль перед автоматическим режимом; возврат без упора замедления | Не должен быть включён режим без dog на оси, где упор физически нужен |
| 1006 (ZMI) | Направление возврата в референтную точку | Неверное направление приводит к уходу от упора или к неверному срабатыванию |
| 1425 | Скорость подхода (FL) при возврате | Слишком низкое значение — частая причина сбоя на станках после «оптимизации» параметров |
| 1821 | Размер счётчика референтной точки (reference counter) | Должен соответствовать шагу нулевой метки датчика и передаточным отношениям |
| 1850 | Сдвиг сетки (grid shift) | Корректируется, если нуль «стоит» рядом с границей между метками |
| 1815 (OPT, APC, APZ) | Тип датчика (внешний, абсолютный) и признак установленного нуля | Неверный тип датчика ломает всю логику возврата |
Если после замены двигателя или датчика нуль «ушёл», а повторный возврат ведёт к ошибке, в первую очередь проверьте соответствие типа датчика и параметров. Для осей с абсолютными датчиками возможны и сигнализации, связанные с нулевым положением, — например, DS0300 (Need ZRN), и потеря позиции из-за батареи, о чём пишет статья про потерю абсолютной позиции. Более общий разбор — «станок ЧПУ не находит ноль».
Меняйте параметры только с резервной копией и записью исходных значений. Вносить правки «наугад» на нескольких осях сразу нельзя: потом невозможно понять, что именно сработало.
Аппаратная часть: датчик, кабель, усилитель
Если параметры в порядке, механика исправна, а возврат всё равно заканчивается SV0405, причину нужно искать в аппаратной части.
Датчик обратной связи. Нулевая метка — один из самых тонких сигналов энкодера: загрязнение, износ или деградация элементов дают слабую или «плавающую» метку, и система перестаёт её уверенно фиксировать. Для линеек это, как правило, загрязнение шкалы и неверный зазор; для энкодеров двигателя — попадание СОЖ и масла. Типовые причины сбоев чтения разобраны в статье про ошибки чтения энкодера, а выбор замены — в разделе энкодеры и среди серводвигателей.
Кабель обратной связи. Повреждённая изоляция, перетёртая оболочка в кабель-канале, окисленные контакты, потерянный экран — частые причины «плавающей» ошибки. Проверка прозвонкой не всегда выявляет проблему, так как дефект может проявляться только при движении оси. Если есть сомнения, замена кабеля на заведомо исправный — самый быстрый тест. Кабели для оборудования FANUC собраны в каталоге: кабели FANUC.
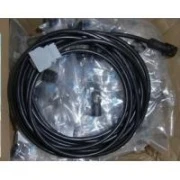
Кабель FANUC из каталога. Подходит для замены повреждённого кабеля в тракте оборудования, если артикул совпадает с вашей конфигурацией — уточняйте у специалистов перед заказом.
Усилитель и плата оси. Если замена датчика и кабеля не помогла, перестановка усилителя с другой оси (при совпадении модели) покажет, в нём ли причина. Отказы серво-усилителей FANUC и характерные признаки собраны в материале о причинах поломки усилителя. Подбор и замена по каталогу — раздел сервоусилители.
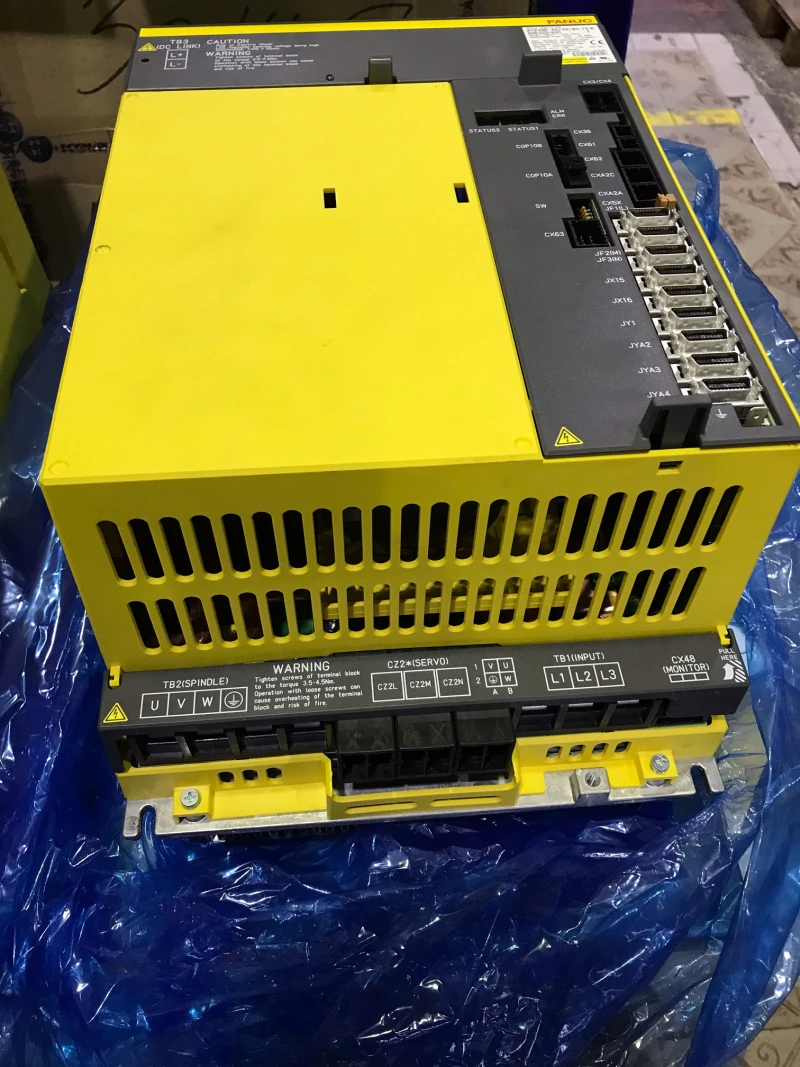
Серво-усилитель FANUC серии A06B-6320. Рассматривается как замена, когда диагностика подтвердила неисправность усилителя, а не датчика или кабеля.
Перед заказом сверяйте полный артикул, включая суффиксы и версию ПО: при несовпадении усилитель может не определиться системой. Если вы не уверены в причине, можно передать узел на проверку — в этом поможет ремонт промышленного оборудования.
Как не получить ошибку повторно
- Храните актуальные резервные копии параметров и при восстановлении проверяйте параметры возврата в референтную точку.
- Регулярно очищайте линейки и зоны датчиков от СОЖ, стружки и масляного тумана, проверяйте уплотнения.
- Контролируйте положение и крепление упоров замедления после любого ремонта оси или столкновения.
- Периодически осматривайте трассы кабелей в подвижных частях, особенно в кабель-каналах.
- Для абсолютных датчиков соблюдайте сроки замены батарей — ошибки с нулём часто начинаются именно с них (см. DS0306, DS0611).
- Не оптимизируйте скорости возврата без понимания их влияния на процедуру фиксации нуля.
Для регулярного контроля состояния узлов и наработки оборудования можно использовать систему диагностики, которая позволяет видеть тенденции до появления аварии.
FAQ: частые вопросы
Что означает ошибка FANUC SV0405?
Это серво-сигнализация «Zero point return fault»: при возврате оси в референтную точку система позиционирования отработала возврат некорректно, и нулевое положение могло быть зафиксировано неверно. Точная формулировка зависит от серии стойки.
Достаточно ли сбросить ошибку и повторить возврат в ноль?
Первым шагом именно это и рекомендуется. Если ошибка повторяется, нужно проверять параметры возврата, упор замедления, датчик, кабель обратной связи и усилитель.
Может ли SV0405 появиться из-за неверных параметров?
Да. Типичный пример — слишком низкая скорость подхода к нулю, неверное направление возврата или несоответствие размера счётчика референтной точки типу датчика. Номера параметров уточняйте по руководству вашей системы.
Как понять, виноват датчик или усилитель?
Поменяйте местами кабели или одинаковые усилители двух осей, если конфигурация совпадает. Если ошибка «переезжает» вместе с узлом, причина в нём; если остаётся на той же оси — ищите дальше по тракту.
Можно ли работать на станке с ошибкой SV0405?
Нет. Пока нулевая точка не установлена корректно, положение оси недостоверно, а это риск брака и столкновений. Сначала устраните причину и повторите возврат в референтную точку.
Заключение
SV0405 — это сигнал о том, что возврат в референтную точку отработан некорректно, и дальнейшая работа оси без устранения причины будет небезопасной для точности. В большинстве случаев причину удаётся найти последовательной проверкой: параметры возврата, механика и упор замедления, датчик и кабель обратной связи, затем усилитель и плата оси. Конкретный смысл кода и перечень сопутствующих диагностических параметров зависят от модели стойки, поэтому финальную сверку всегда делайте по руководству по обслуживанию вашей системы.
Если ошибка повторяется после проверки базовых причин или нужно подобрать датчик, кабель и усилитель по артикулу, обратитесь к специалистам ООО «Эффективное производство»: мы поможем с диагностикой и подбором комплектующих для станков с ЧПУ FANUC.
Связанные материалы
Читайте также